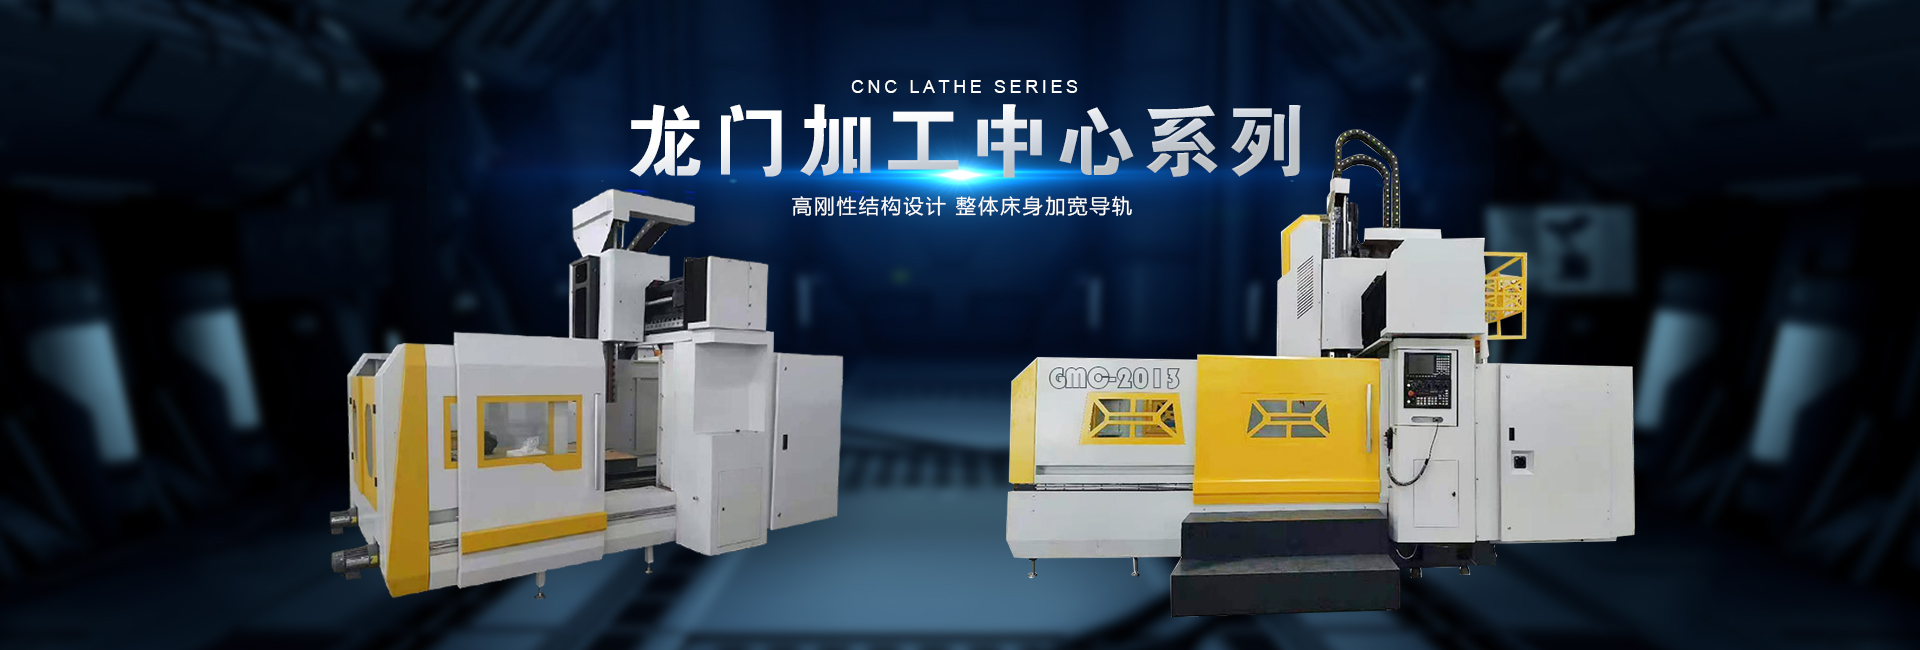
龍門加工中心銑削大多數是用逆銑方法來完成。可是,應盡量采用順銑,這樣會獲得更好的加作業用。由于龍門加工中心逆銑時,刀
片切入前產生激烈沖突,造成加工表面硬化,使下一個刀齒難以切入。 當龍門銑床順銑時,應使銑削寬度大約等于2/3銑刀直徑,
這可保證刀刃一開端就能立即切入工件,幾乎沒有沖突。如果小于1/2銑刀直徑,則刀片又開端“沖突”工件,由于切入時切削厚度
變小,每齒進給量也將因徑向切削寬度的變窄而減小“沖突”的成果使刀具壽數縮短,對于硬質合金刀具,添加每齒進給量和減小切
削深度是比較有利的。
所以粗銑時,若徑向切削寬度小于銑刀半徑時,添加走刀量,其刀具壽數將會進步,龍門銑床加工時間隨之縮短。當然,精銑需要工
件表面光潔,所以應限制走刀量。
試調這一徑向銑削寬度,確認銑刀直徑與徑向銑削寬度之比的作業,最好在高精度龍門加工中心上進行,以便在調整比率的同時,觀
察其工件表面粗糙度的變化。